

Wtrysk z gazem (GIT)
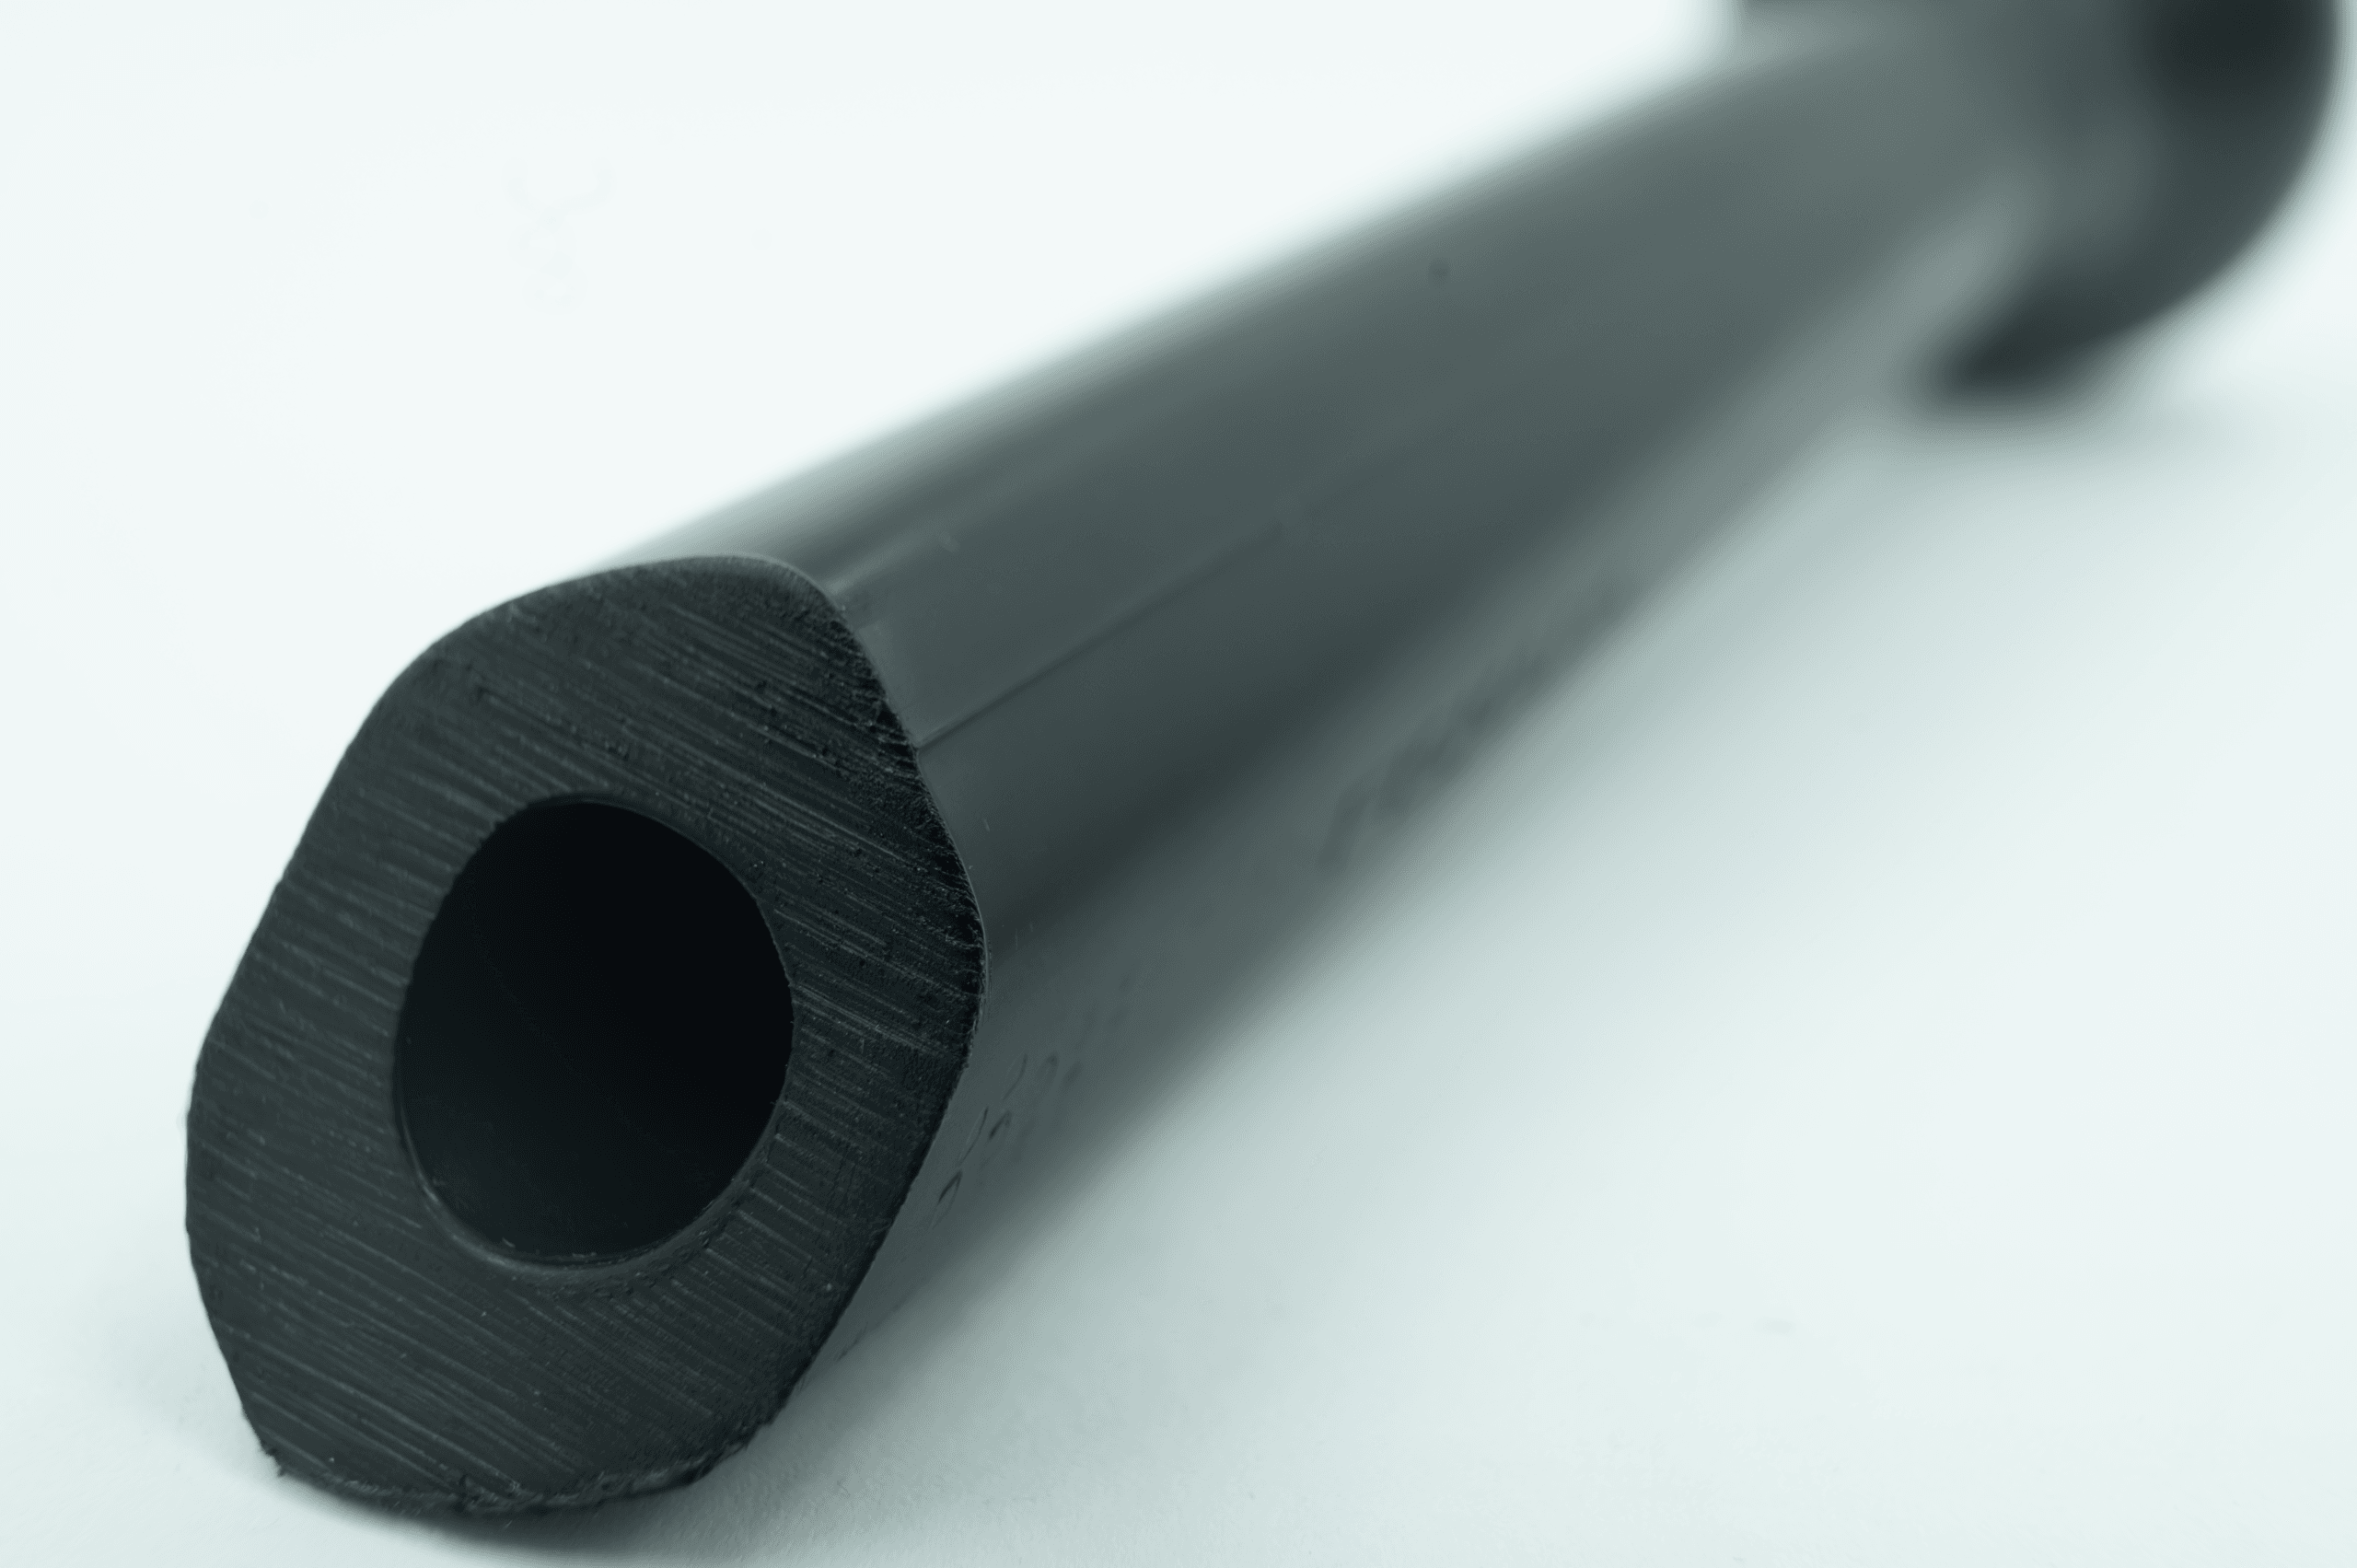
Dziś pigułka wiedzy. Technologię wtrysku z gazem (GIT – Gas Injection Technology), wykorzystujemy w naszym zakładzie od ponad 15 lat, stale rozwijając nasze doświadczenie w tym obszarze. Proces polega na wstrzyknięciu do wnętrza uformowanego już częściowo detalu gazu obojętnego, najczęściej azotu, pod odpowiednio dobranym ciśnieniem. Gaz wypełnia wnętrze wypraski, wypychając nadmiar stopionego tworzywa w kierunku ścianek formy lub do specjalnego kanału, dzięki czemu powstaje w niej pusta, kontrolowana przestrzeń. Dzięki tej metodzie możliwe jest wytwarzanie elementów o znacznie grubszych przekrojach niż w klasycznym wtrysku, bez ryzyka powstawania zapadnięć i deformacji na powierzchni. Technologia ta pozwala także na istotną redukcję masy detalu, ponieważ zamiast litej struktury, wypraska zawiera puste kanały. Mniejsze zużycie tworzywa przekłada się bezpośrednio na niższe koszty produkcji przy zachowaniu, a często nawet poprawie, parametrów wytrzymałościowych detalu (efekt rury). Wtrysk z gazem sprawdza się także przy elementach o zróżnicowanej grubości ścianek, gdzie tradycyjny wtrysk generowałby naprężenia wewnętrzne i deformacje (np. obudowy sprzętu AGD – duże płaskie powierzchnie oraz żeberka) – w tym przypadku gaz „dogniata” wypraskę. Dodatkową zaletą jest skrócenie czasu chłodzenia formy, ponieważ grubsze partie detalu chłodzą się szybciej dzięki obecności pustych kanałów. Przekłada się to na krótszy czas cyklu i wyższą wydajność przy zachowaniu powtarzalności i jakości. Technologia ta znajduje zastosowanie między innymi przy produkcji uchwytów, elementów konstrukcyjnych, obudów oraz komponentów technicznych wymagających jednocześnie sztywności i niskiej wagi. Nasz wieloletni know-how w zakresie GIT pozwala nam doradzać klientom już na etapie projektowania detalu, tak aby w pełni wykorzystać potencjał tej technologii. Dzięki temu jesteśmy w stanie zaproponować rozwiązania, które są nie tylko funkcjonalne, ale i optymalne kosztowo dla naszych partnerów biznesowych. Zapraszamy do kontaktu.